PRODUCTION PROCESS
生产工艺
从工程数据与原材料,到完成加工的工程构件。
ENGINEERINGMATERIALFORMINGMACHININGASSEMBLYFINISHED PART
ONE PART · MULTIPLE STATES
一件构件 · 多个状态
从原材料到成品,构件在每个工艺阶段发生可见的变化。
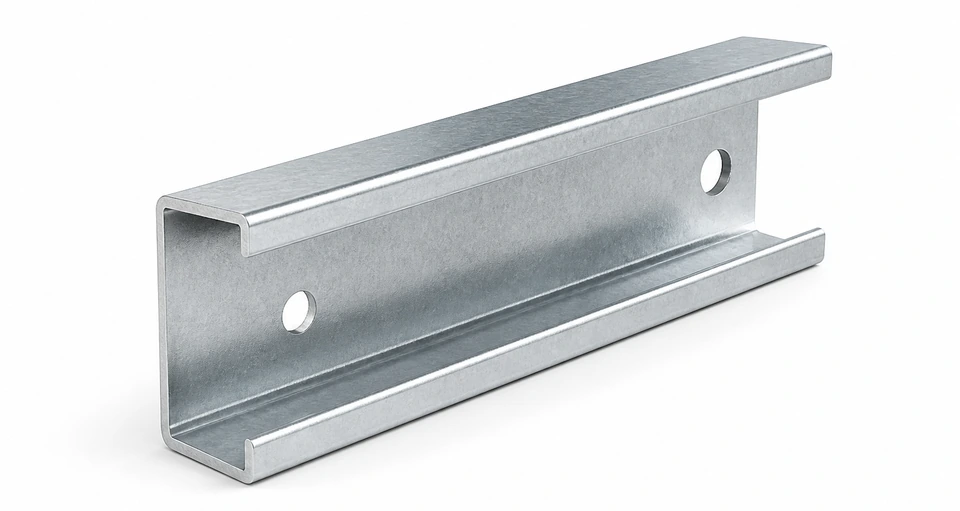
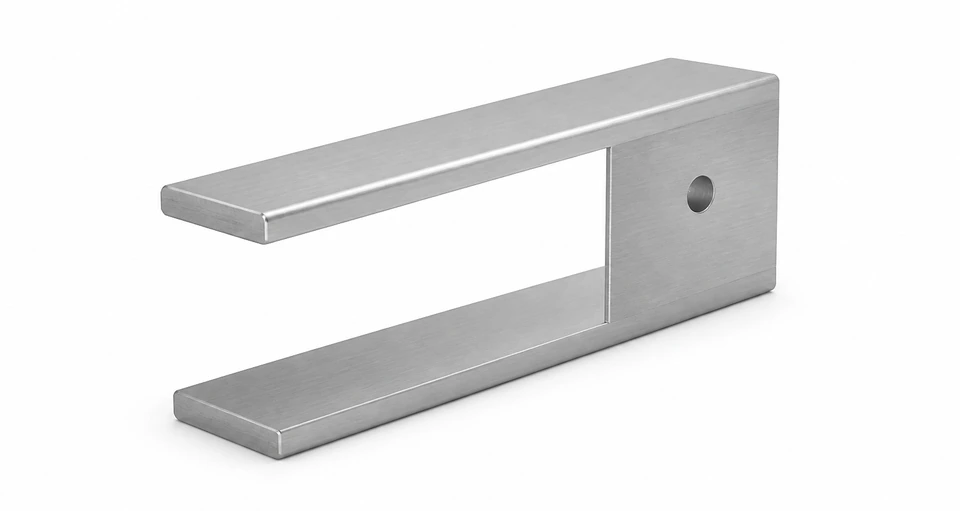
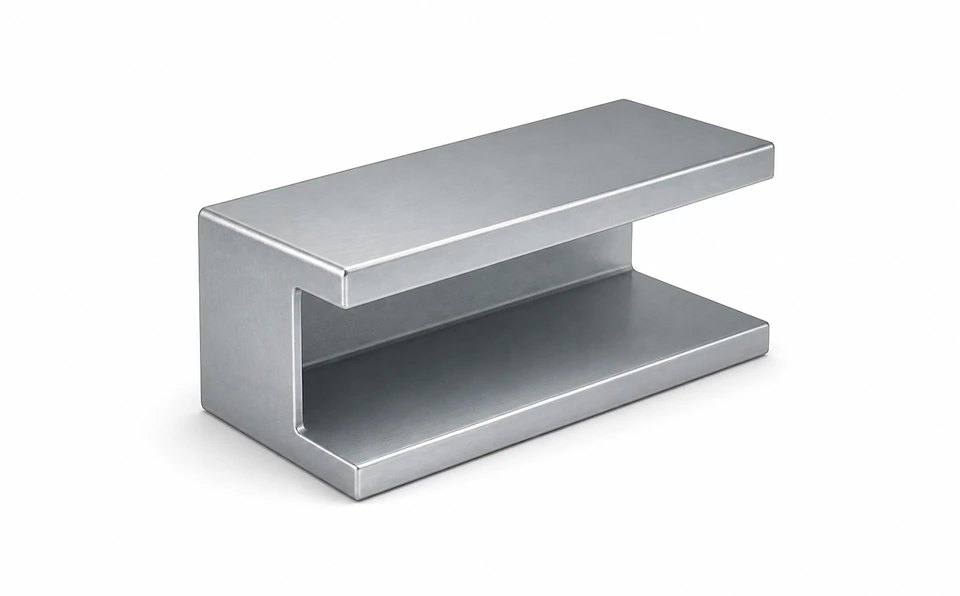
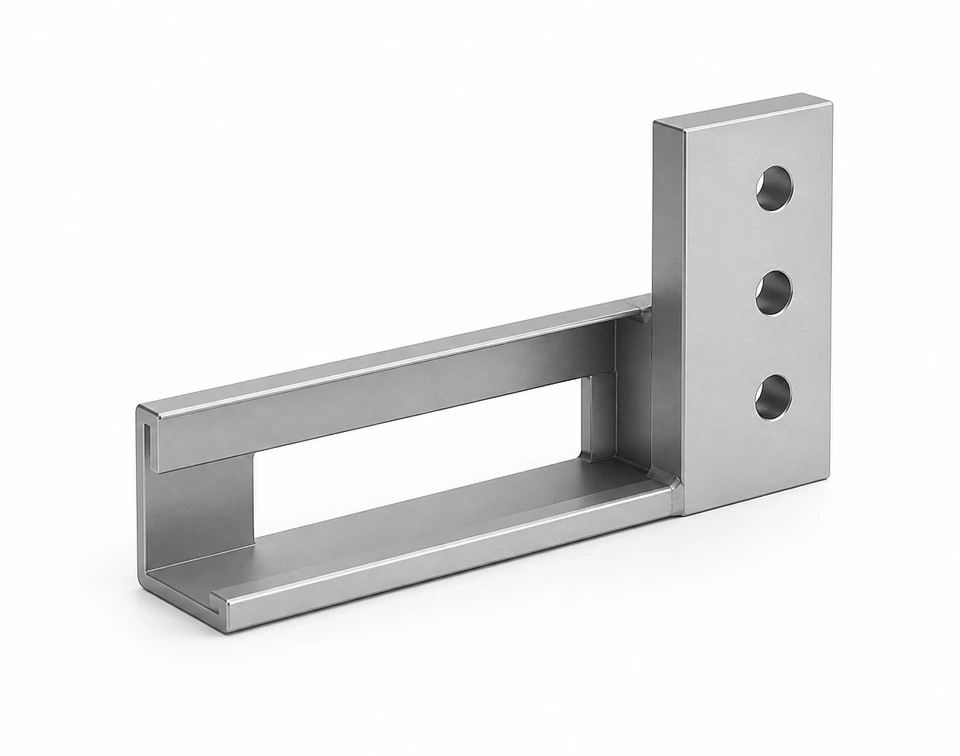
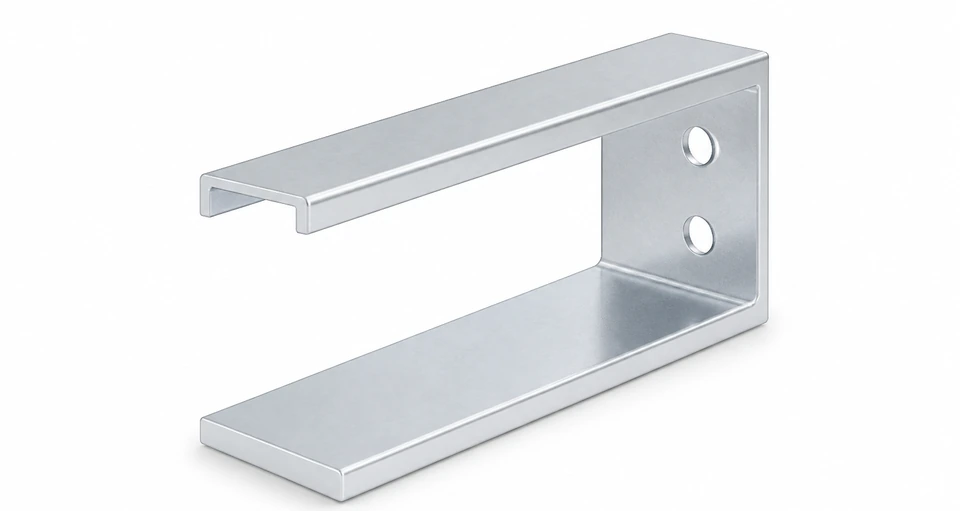
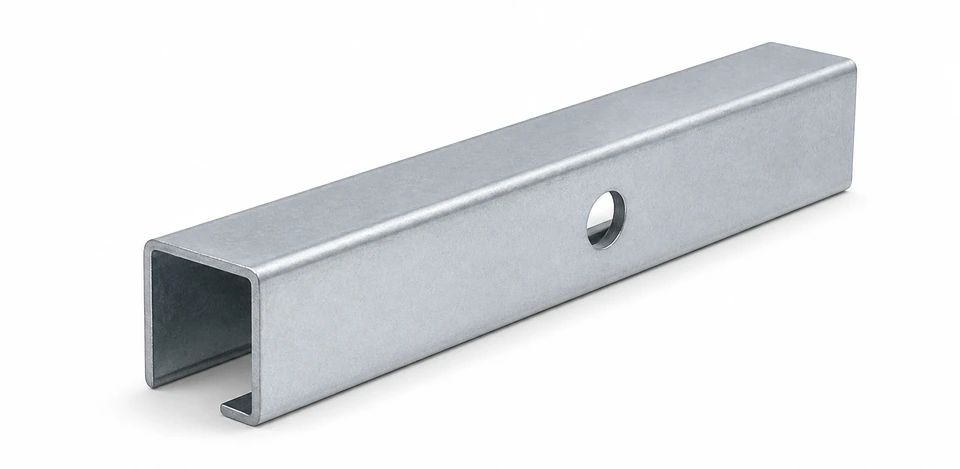
ENGINEERING → MANUFACTURING
工程数据 → 加工指令
将设计数据转换为可执行的制造信息;版本状态必须在生产输入中被明确。
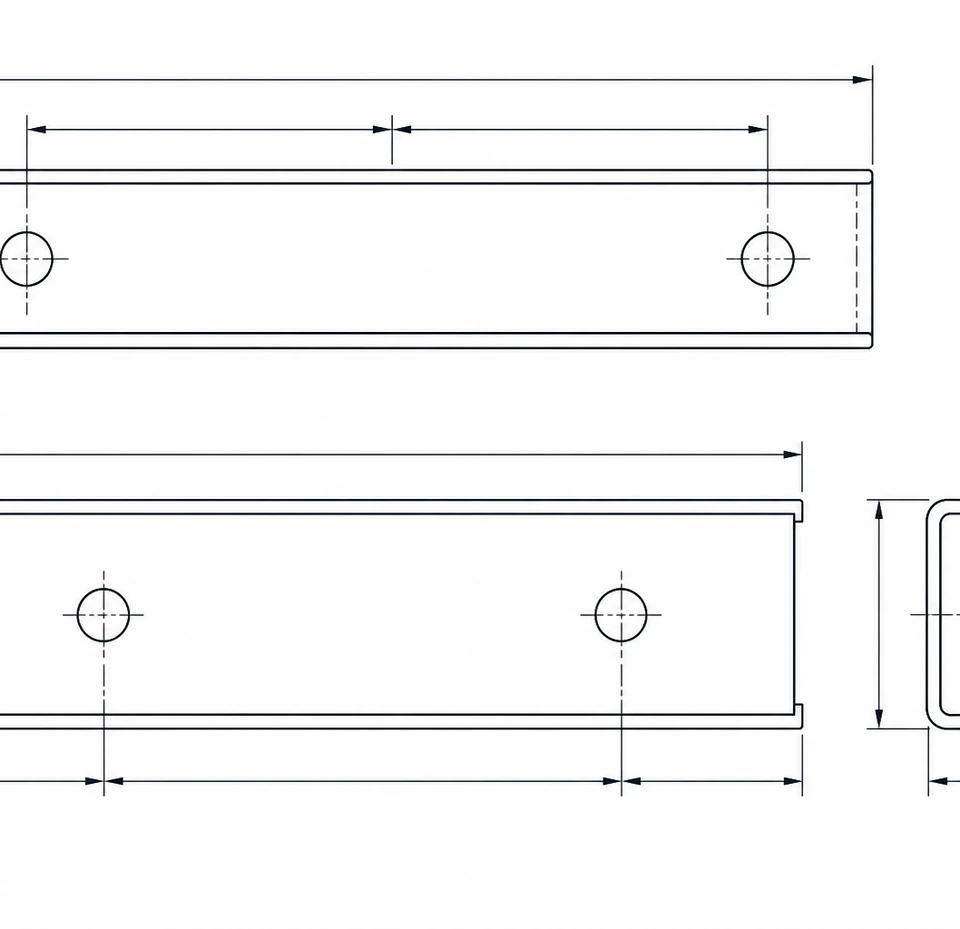
DRAWING 工程图纸
BOM 物料清单
ITEMPARTDESCQTY 1—PROFILE—2—PLATE—3—FASTENER—
PART DATA 构件数据
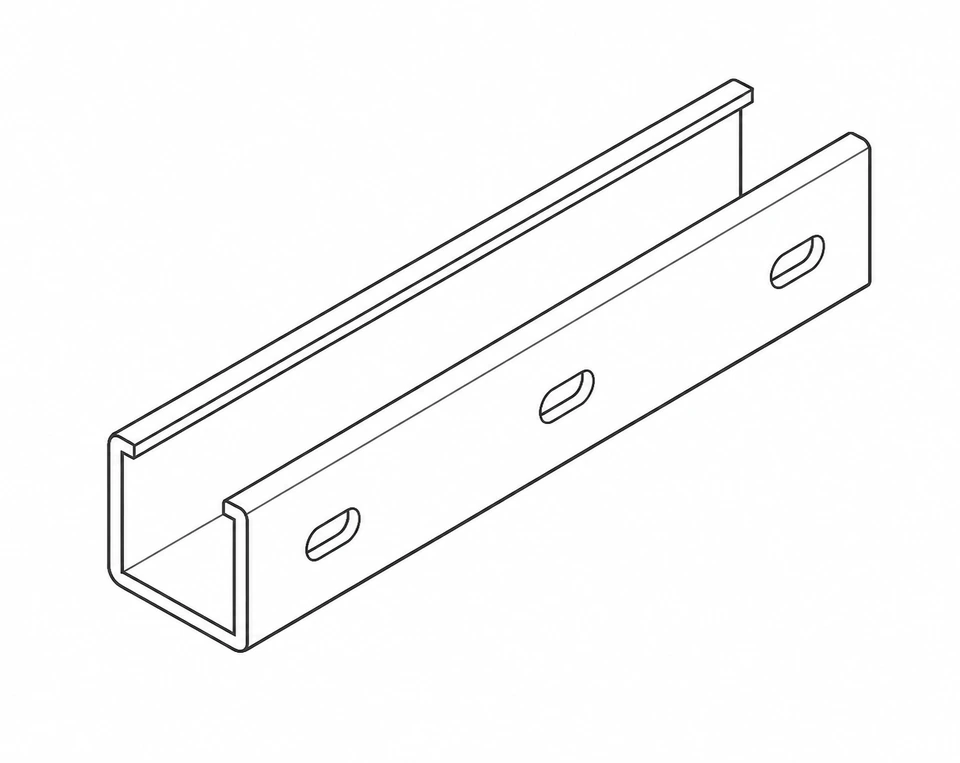
- L: —
- W: —
- H: —
- T: —
- MATERIAL: —
REVISION 版本
REV AREV B CURRENT
PROCESS ROUTE 工艺路线
- Forming
- Punching
- Cut to length
- Machining
- Surface route
- Inspection & Pack
PART ID 构件标识
—
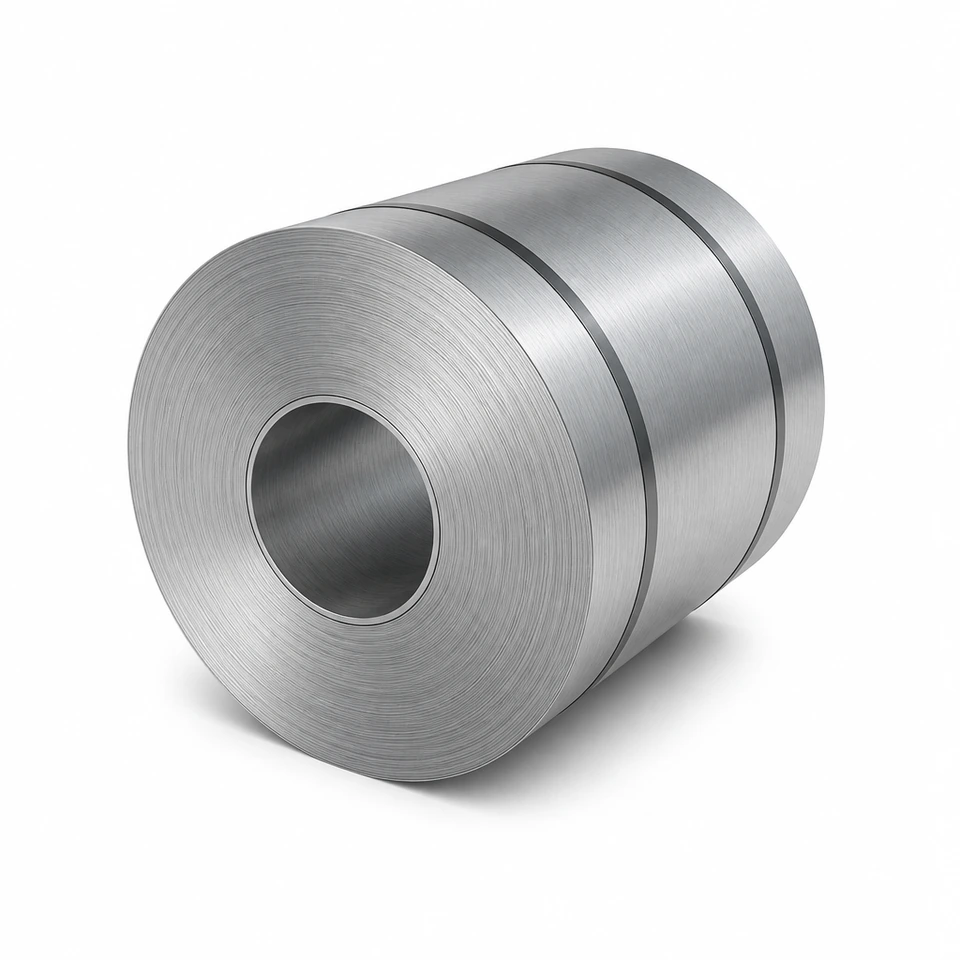
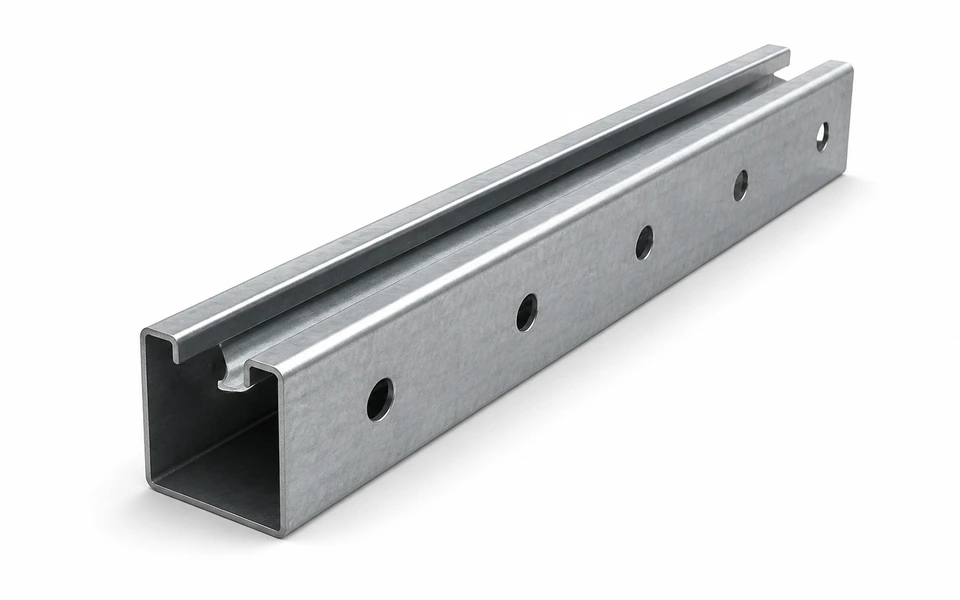
ROLL FORMING
冷弯成型
将钢卷或板带通过连续辊压,逐步形成目标截面,并定尺进入下工序。
RAW MATERIAL 钢卷 / 板带
› FEEDING 送料导正
› FORMING 连续成型
› TARGET PROFILE 目标型材
› CUT TO LENGTH 定尺切断
PUNCH · CUT · MACHINING
冲孔 · 切割 · 精加工
按照图纸要求进行孔型、孔距、长度和端部处理,形成符合设计要求的构件。
LENGTH (L)
HOLE PITCH (P)
EDGE DISTANCE (ED)
END CONDITION (EC)
SURFACE PROTECTION ROUTE
表面防护路线
根据项目要求选择合适的表面防护方式,结合多类材料、使用环境、结构设计、项目要求和后续安装条件。
◈ MATERIAL 材料 ⌁ ENVIRONMENT 使用环境 ⌖ DESIGN 结构设计 ▧ PROJECT 项目要求 ◇ ASSEMBLY 安装条件
PROCESS ROUTE MATRIX
不同构件 · 不同工艺路径
根据构件类型、材料及应用场景选择适用工艺路径;矩阵仅表达典型关系,具体路线以构件与项目条件为准。
| 构件类型 | 应用示例 | Material 材料 | Forming 成型 | Punch 冲孔 | Cut 切断 | Weld 焊接 | Surface 表面处理 | Pack 包装 |
|---|---|---|---|---|---|---|---|---|
| A. PROFILE 连续型材 | PV / SUPPORT | ● | ● | ○ | ● | – | ○ | ● |
| B. PLATE / CONNECTOR 板件 / 连接件 | SUPPORT | ● | ○ | ○ | ● | – | ○ | ● |
| C. WELDED ASSEMBLY 焊接组件 | SEISMIC / SUPPORT | ● | ○ | ○ | ● | ● | ○ | ● |
| D. PROJECT / NON-STANDARD 项目非标构件 | PV / SEISMIC | ● | ○ | ○ | ● | ○ | ○ | ● |
● 典型工序○ 视构件– 通常不涉及
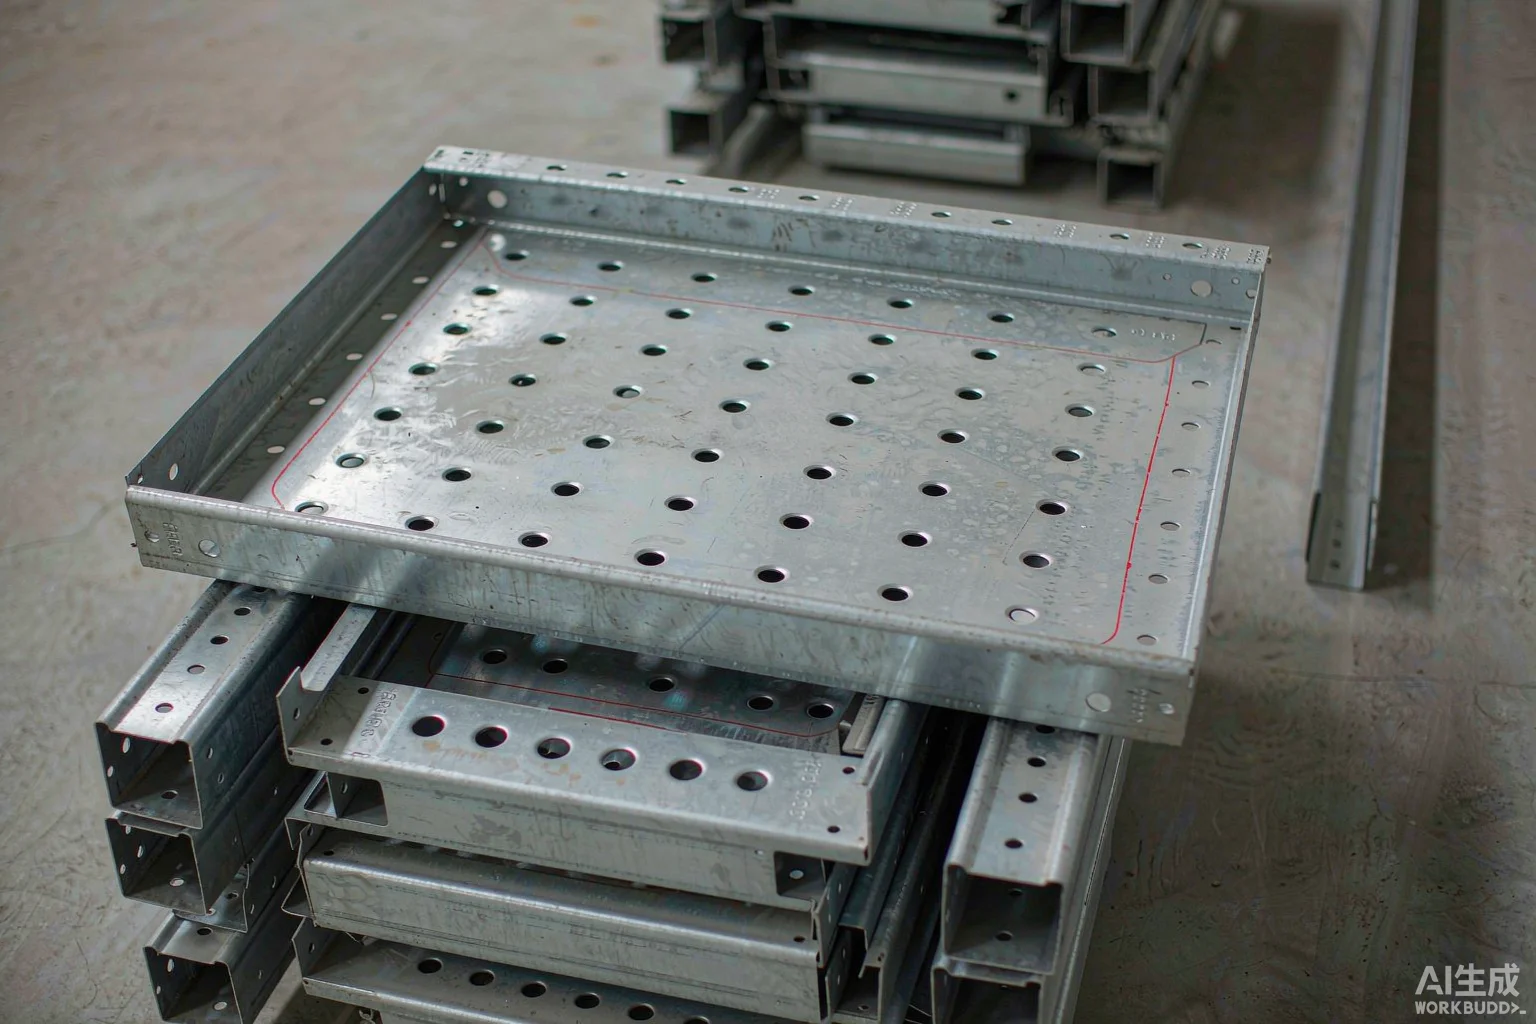
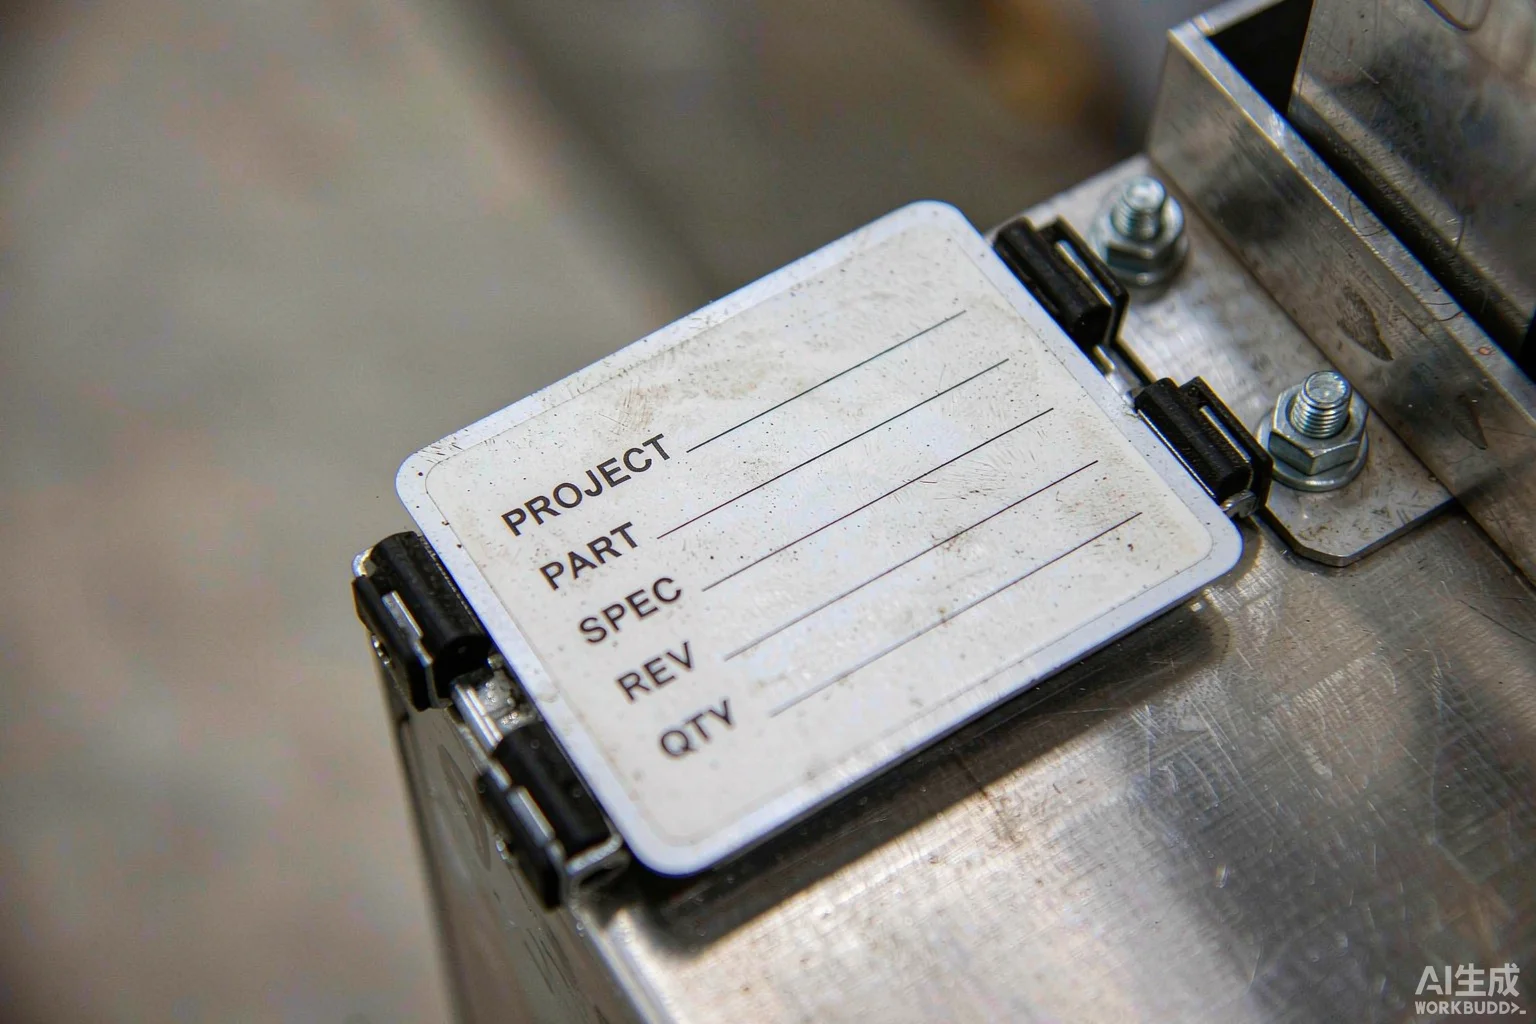
FINISHED PART ORGANIZATION
制造完成 · 转入质量与项目配套
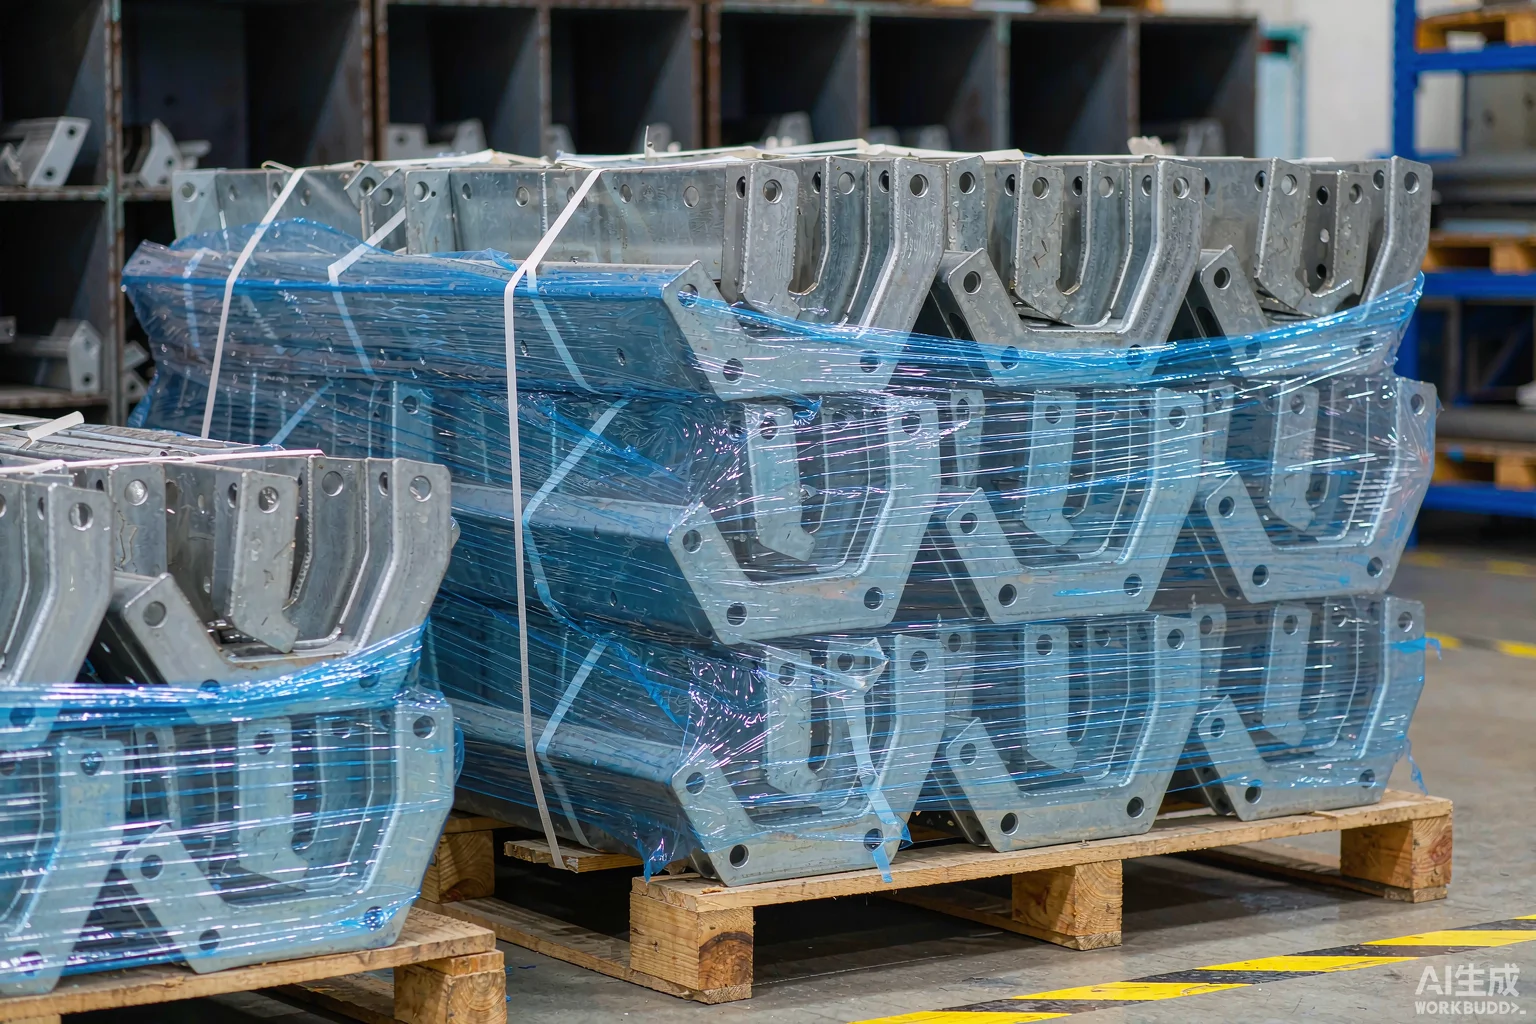
完成加工后的构件进行标识、分类、项目配套、包装,并转入质量检验与交付环节。
MANUFACTURING SUPPORT
从图纸到构件,先确认工艺路线
提交图纸、BOM、构件类型及项目条件,由工程与制造团队确认加工范围与适用制造路径。