MANUFACTURING QUALITY CONTROL

质量控制

让每一道关键制造状态,在进入下一阶段前被确认

围绕项目要求、制造节点、检查依据、记录证据与放行状态建立质量关卡。不以空泛口号代替检验事实,也不把未经核实的合格率、公差或检测能力作为质量承诺。

QUALITY LOGIC

先区分“制造节点”与“控制方式”

原总览把 IQC、FAI、IPQC 与尺寸、表面、成品检查放在同一条轴上,概念层级不一致。本页改为:制造节点决定“在哪里检查”,控制方式决定“如何介入与放行”。

01 REQUIREMENT 明确判定依据

项目条件、图纸、BOM、技术规范与检验文件

INPUT LOCKED
02 QUALITY GATE 在节点检查状态

对象、方法、频次与判定边界按实际文件执行

CHECKED
03 EVIDENCE 形成可关联记录

材料、工序、检验、异常与批次建立对应关系

DECIDED
04 RELEASE 决定下一状态

通过、暂停、评审、返工或重新检验

制造节点主轴WHERE / QG-01 → QG-07
  1. QG-01来料
  2. QG-02成型
  3. QG-03加工
  4. QG-04焊接
  5. QG-05表面
  6. QG-06成品
  7. QG-07包装
控制方式横轴HOW / METHOD
IQC来料准入FAI首件确认IPQC过程检验FINAL最终检验RELEASE质量放行

页面结构结论:控制方式可能跨越多个制造节点;同一制造节点也可能包含首件、过程与最终确认。实际适用关系应由企业质量文件和项目要求确认。

SEVEN QUALITY GATES

七道制造质量关卡

以制造状态为主轴查看每个节点的输入、检查对象、证据输出与下一步判定。具体项目按适用图纸、检验规范及双方确认文件执行。

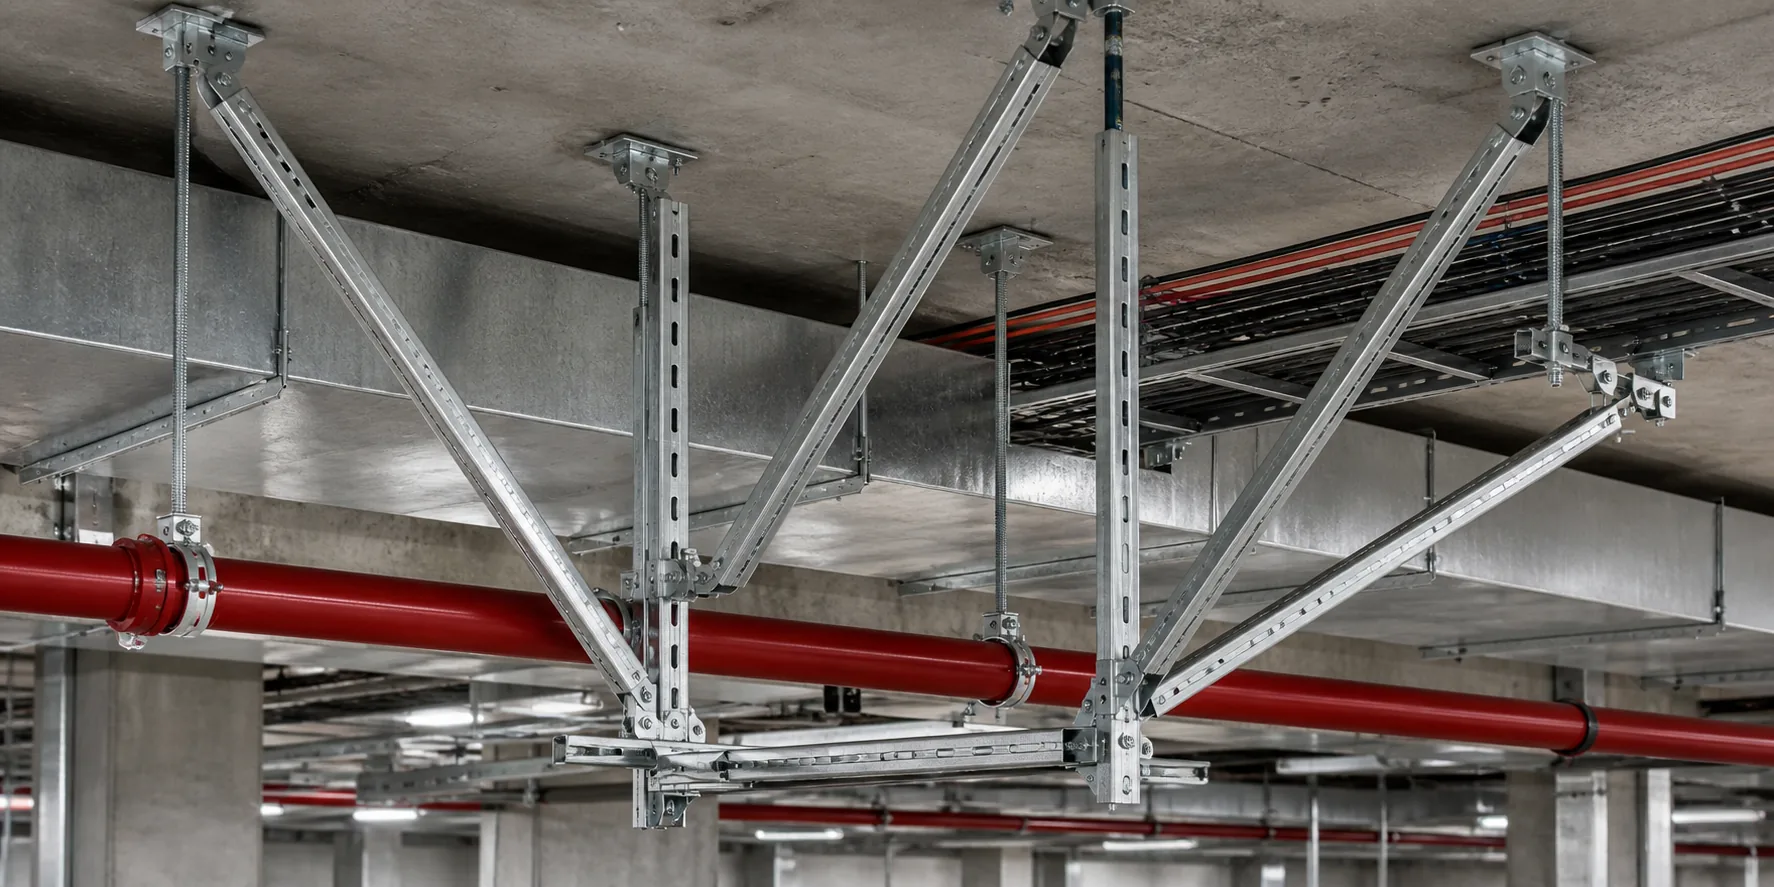
来料检验与金属材料批次确认场景参考视觉
QG-01IQC / INPUT CONTROL
节点场景示意 · 以实际工序为准

QUALITY GATE 01

来料与原始批次进入制造前确认

围绕项目材料要求确认规格、材质信息、表面状态与批次标识,避免身份或状态不清的材料直接进入后续制造链。

CONTROL OBJECT
钢卷 / 型材 / 板件 / 配套件
CHECK FOCUS
材质、厚度、规格、表面与批次状态
EVIDENCE
来料信息、检验记录与批次对应关系
DECISION
满足实际准入要求后进入制造;否则隔离或待评审

数据边界:材料牌号、抽样比例、实测值与供应商结论须以真实记录核验。

01 / 07
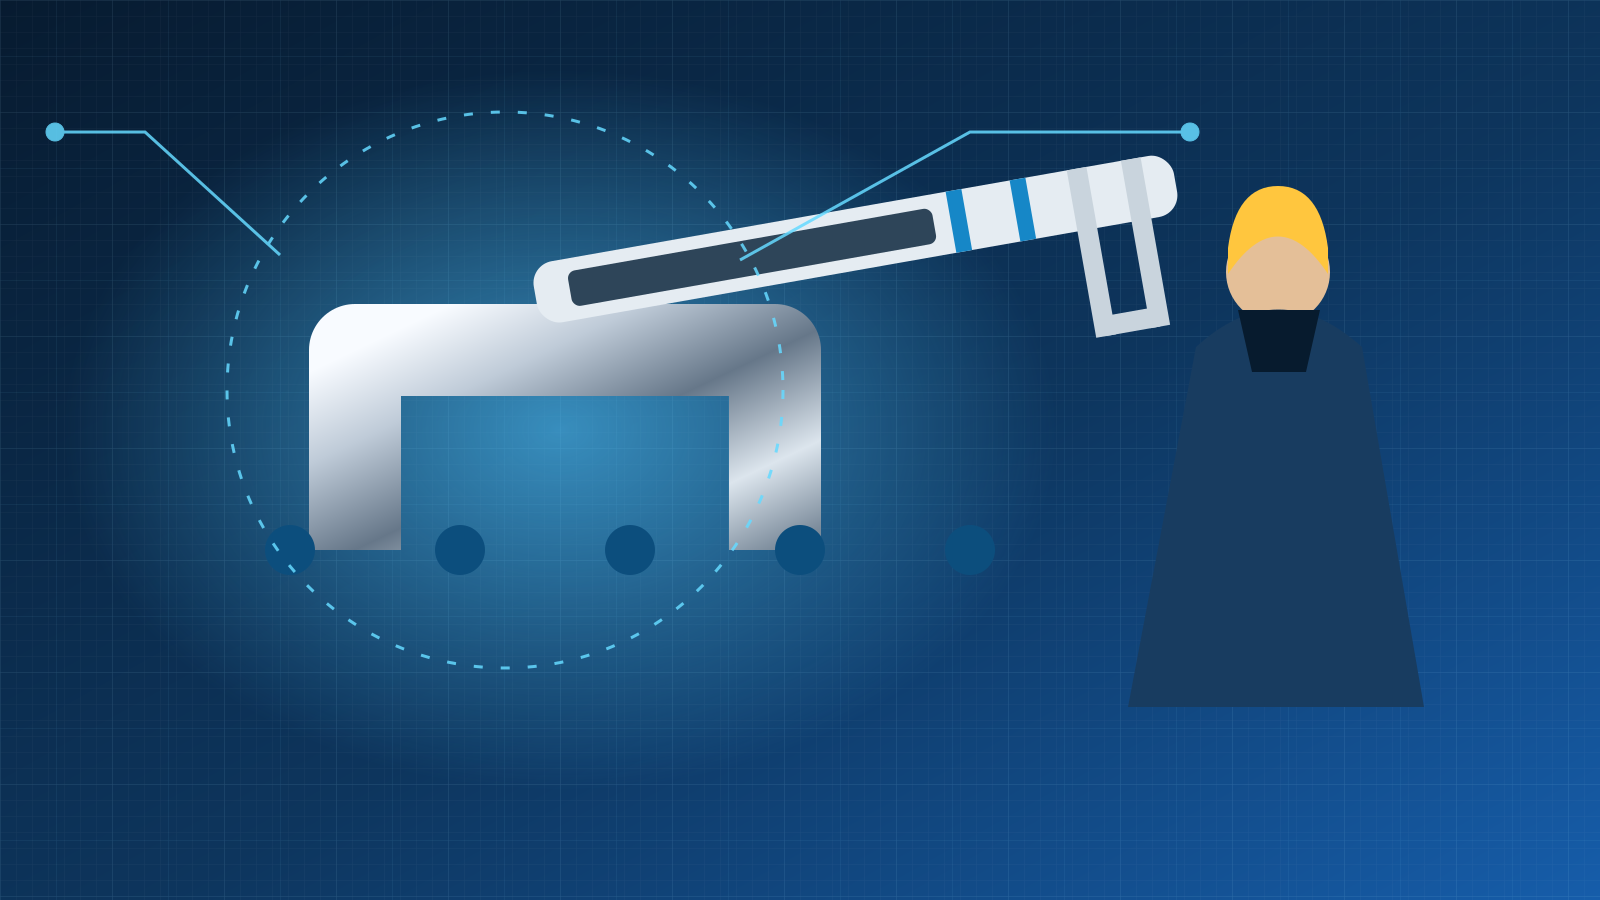
支架构件尺寸检测场景参考视觉 检验场景示意 · 不代表具体检验结果

04 QUALITY CONTROL / EVIDENCE VIEW

检测结果只有在“依据—对象—记录—判定”完整时才有意义

任何实测数值、公差、镀层厚度、抽检比例、设备精度与合格结论,都必须来自可核验的检验规范、检测记录或项目文件。

INSPECTION EVIDENCE FRAMEREAL DATA ONLY
检查依据
项目图纸 / 技术规范 / 企业正式检验文件
REQUIRED
检查对象
构件、孔位、截面、焊接、表面或包装状态
IDENTIFIED
检查方法
量具、检具、目视或项目约定方法,以实际资料为准
VERIFIED
记录输出
结果、人员、时间、批次与异常处置的对应记录
LINKED
质量判定
通过 / 暂停 / 评审 / 返工 / 复验
DECIDED

不展示未经核验的示例检测值。可公开的检测字段、结果与结论,应以质量部门确认的真实资料为准。

QUALITY EVIDENCE MATRIX

制造节点 × 质量证据矩阵

把“检查了什么”进一步转化为“依据是什么、记录在哪里、如何决定下一状态”。各项目实际字段、频次与放行边界以双方确认的质量文件为准。

CONTROL MAP / QUALITY EVIDENCE RELATION点击或聚焦行查看节点关系
质量关卡输入依据检查对象建议关联证据下一状态
QG-01来料检验 材料要求 / 采购信息 材质、规格、表面、批次 来料资料 / 检验记录 / 批次标识 准入 / 隔离
QG-02成型检验 图纸 / 截面要求 / 工艺文件 截面尺寸、直线度、成型状态 首件 / 过程记录 / 工序批次 继续 / 调整
QG-03加工检验 孔位与定尺数据 / 加工图 孔径、孔距、长度、定位 首件确认 / 过程检验 / 工单 转序 / 返工
QG-04焊接检验 节点图 / 工艺要求 焊缝、位置、外观、结构状态 工序记录 / 检查结果 / 异常单 转序 / 评审
QG-05表面检验 防腐体系 / 表面要求 外观、防腐、镀层或涂层状态 表面记录 / 批次 / 第三方资料* 接收 / 复验
QG-06成品检验 图纸 / BOM / 订单要求 尺寸、外观、数量、规格 成品检验 / 产品标识 / 批次关系 包装 / 暂停
QG-07包装检验 包装方案 / 清单 / 项目要求 包装、标签、数量、批次 箱单 / 标签 / 包装与发运记录 放行 / 待确认
* 第三方资料仅在真实适用且可核验时展示。 当前强调:QG-01 来料检验

NON-CONFORMANCE LOGIC

异常不是“做一张记录”,而是阻断不确定状态继续流转

以下为异常处置的通用质量闭环。实际角色、审批、时限、表单与纠正预防要求,以企业制度和项目质量文件为准。

STEP 01 / ISSUE

识别偏差并停止默认流转

当对象、尺寸、外观、记录或批次状态与适用要求不一致时,先形成可识别的问题状态,而不是直接把问题带入下一工序。

记录对象
产品 / 批次 / 工序 / 问题描述
关键边界
是否需要隔离、暂停或扩大核查范围
GENERIC QUALITY LOGIC · ACTUAL PROCEDURE SUBJECT TO COMPANY AND PROJECT DOCUMENTS
质量放行资料包工程示意

07 FINAL QUALITY RELEASE

最终放行不是一个“PASS”图标,而是一组状态完整的交付依据

最终放行需要核对产品、质量、包装、文件与责任状态之间的关系。具体字段由质量记录、项目清单和实际交付资料驱动。

  1. 01产品与批次身份型号、规格、数量、项目编号与制造批次关系IDENTITY
  2. 02最终检验状态适用检查项目已完成,异常状态已关闭或有明确处置QUALITY
  3. 03包装与标签一致包装方式、标签、箱单与项目分区/发运批次相互对应PACKING
  4. 04文件与实物对应BOM、交付清单、质量资料与实物状态保持可核对关系DOCUMENT
  5. 05放行责任与时间由企业真实流程确定角色、审批方式与记录字段AUTHORITY
制造仓储与包装交付场景参考视觉
PRODUCT ID →QUALITY STATUS →PACKING LIST →PROJECT LOT →DELIVERY RELEASE
包装与仓储场景示意 · 实际批次状态以交付文件为准

EVIDENCE BOUNDARY

把“过程说明”“项目证据”与“公开结论”分级管理

质量信息并不等于公开全部内部记录。不同资料应按项目适用性、保密边界、验证状态与用途分级提供,避免用视觉完整替代证据完整。

01
PUBLIC PROCESS OVERVIEW

可公开的过程与控制说明

用于说明来料、首件、过程、尺寸、表面、成品与出厂确认之间的关系,以及质量状态如何进入下一阶段。

  • 制造节点与质量关卡关系
  • 检查对象、记录与放行状态
  • 异常隔离、复验与再放行逻辑
02
PROJECT-SPECIFIC EVIDENCE

按项目核验并提供的证据

以下资料需要结合产品、项目、适用标准和保密范围确认后提供。

  • 适用检验规范、项目图纸与判定依据
  • 材料证明、首件、过程与最终检验记录
  • 批次标签、异常处置、复验与放行记录
  • 检测设备、第三方报告与认证资料(如适用)
03
NO CLAIM WITHOUT VERIFICATION

未经核验不作质量承诺

以下信息必须有适用范围、记录或报告支撑,不能用作未经验证的宣传结论。

  • 虚构合格率、一次通过率或“零缺陷”
  • 未确认公差、镀层厚度、抽检比例与设备精度
  • 不存在的 MES / ERP / QMS 截图或追溯能力
  • 未核验认证、报告、客户、项目与质量结论
PROJECT EVIDENCE CHECKLIST项目质量资料核验顺序
  1. A1图纸 / 规范
  2. A2检查对象
  3. A3检验方法
  4. A4记录 / 批次
  5. A5异常 / 复验
  6. A6放行 / 交付

09 QUALITY DOCUMENT REQUEST

需要核对质量控制、检测或项目交付资料?

可先说明产品系统、项目阶段与资料用途。可提供的内容、深度、标准与结果,以企业实际资料及双方确认范围为准。

PROJECT INPUT →DOCUMENT SCOPE →ENGINEERING REVIEW →CONFIRMED OUTPUT
SELECT REQUEST TYPE选择类型后生成邮件沟通主题
当前需求
质量控制说明
建议同时提供
产品系统 / 项目阶段 / 目标市场 / 资料用途
资料边界
以可公开、可核验、双方确认的真实资料为准